دور الدوار في المضخة اللولبية
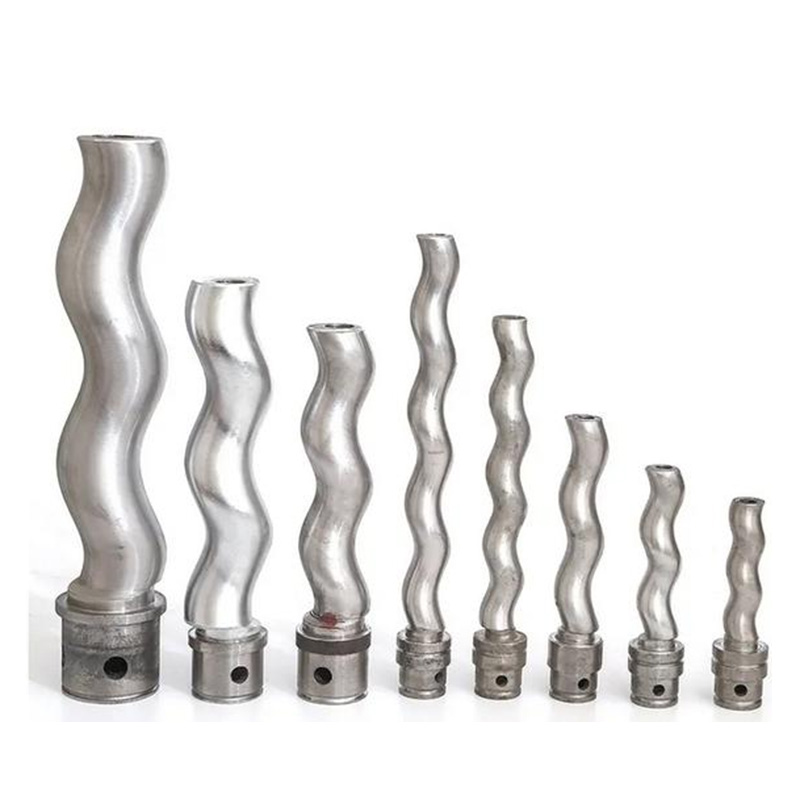
الدوار هو مكون العمل المركزي للمضخة اللولبية، وهو المسؤول المباشر عن إنشاء الحركة الميكانيكية التي تحرك السائل عبر المضخة. في المضخة الحلزونية التقدمية - النوع الأكثر استخدامًا من المضخات اللولبية في التطبيقات الصناعية والعملياتية - يكون الدوار عبارة عن عمود معدني حلزوني مُشكل بدقة يدور بشكل لا مركزي داخل الجزء الثابت المرن. عندما يدور الجزء المتحرك، فإنه يخلق سلسلة متواصلة من التجاويف المغلقة بين سطحه الخارجي والتجويف الداخلي للجزء الثابت. تتشكل هذه التجاويف عند المدخل، وتتقدم بشكل محوري نحو المخرج، وتنهار عند وصولها إلى نهاية التفريغ، مما يؤدي إلى إزاحة السائل بشكل تدريجي وموحد مع كل دورة. يمنح هذا الإجراء المضخة الحلزونية التقدمية اسمها ويعطي الدوار أهميته الأساسية: بدون دوار مصمم بشكل صحيح ويتم صيانته بشكل صحيح، لا يمكن للمضخة توليد هندسة التجويف اللازمة لتحريك السائل على الإطلاق.
في تكوينات المضخة ثنائية اللولب وثلاثية اللولب - المستخدمة بشكل أساسي في الأنظمة الهيدروليكية، ونقل الوقود، ودوائر زيت التشحيم - تكون الدوارات عبارة عن أعمدة ملولبة متشابكة تحبس السائل بين خيوطها وغلاف المضخة أثناء دورانها. في هذه التصميمات، تحدد دقة شكل سن الدوار والخلوص بين الدوارات المتشابكة كلاً من الكفاءة الحجمية للمضخة وضغط التشغيل الأقصى. عبر جميع أنواع المضخات اللولبية، يعد الدوار هو المكون الذي يحدد أداء الضخ، وترتبط هندسته والمواد وتشطيب سطحه وحالته بشكل مباشر بجودة الإخراج والموثوقية التشغيلية.
هندسة الدوار وتأثيرها على أداء المضخة
إن هندسة الجزء الدوار للمضخة اللولبية ليست اعتباطية - فهي نتاج حسابات هندسية دقيقة يجب أن توازن بين العديد من متطلبات الأداء المتنافسة. بالنسبة لدوارات المضخة الحلزونية التقدمية، فإن المعلمات الهندسية الرئيسية هي خطوة الدوار، والانحراف المركزي، والزاوية الحلزونية، وقطر الدوار. تحدد هذه المعلمات معًا حجم وشكل التجاويف التي تتشكل بين العضو الدوار والعضو الثابت، وبالتالي تحدد إزاحة المضخة في كل دورة، ومعدل التدفق الأقصى، والقدرة على توليد الضغط.
ترتبط خطوة الجزء المتحرك - المسافة المحورية لدورة حلزونية كاملة - ارتباطًا مباشرًا بخطوة الجزء الثابت، والتي تكون دائمًا ضعف خطوة الجزء المتحرك في تكوين الجزء الثابت أحادي الفص/الجزء الثابت مزدوج الفص. تنتج الخطوة الأطول تجاويف أكبر ومعدل تدفق أعلى لكل دورة، ولكنها تزيد أيضًا من الطول المحوري للمضخة لعدد معين من المراحل. إن الانحراف المركزي، وهو الإزاحة بين المركز الهندسي للدوار ومحور دورانه، يحدد شكل المقطع العرضي للتجويف وله تأثير كبير على ضغط التلامس بين الدوار والجزء الثابت. يؤدي الانحراف الأعلى إلى إنشاء تجاويف أكبر ولكنه يزيد أيضًا من الضغط الميكانيكي على كل من العضو الدوار والعضو الثابت أثناء التشغيل، خاصة أثناء التشغيل الجاف أو عند ضخ الملاط الكاشطة.
يتم استخدام تصميمات الدوار متعدد المراحل - حيث يتكرر الشكل الحلزوني على مدى طولين أو أكثر من أطوال الخطوة داخل دوار واحد - عند الحاجة إلى ضغوط تفريغ أعلى. تضيف كل مرحلة إضافية تجويفًا مغلقًا آخر على التوالي، مما يزيد من فرق الضغط الذي يمكن أن تتحمله المضخة مع الحفاظ على نفس معدل التدفق. تعد الدوارات ذات المرحلتين شائعة في التطبيقات التي تتطلب ضغوطًا تصل إلى 24 بارًا، كما تتوفر تصميمات ذات أربع أو ست مراحل لمهام الضغط العالي في تطبيقات إنتاج النفط ونزح المياه.
المواد المستخدمة لدوارات المضخة اللولبية
يجب أن تتحمل المادة المختارة لدوار المضخة اللولبية الضغوط الميكانيكية للدوران والحركة اللامركزية، وأن تقاوم التآكل والتآكل الناتج عن السائل الذي يتم ضخه، وتحافظ على دقة الأبعاد على مدار فترات الخدمة الطويلة. لذلك يعد اختيار المواد أحد أهم القرارات في مواصفات الدوار، ويجب أن يتم تصميمه وفقًا لظروف التطبيق المحددة.
الكربون الصلب وسبائك الصلب
تعتبر الدوارات القياسية المصنوعة من الفولاذ الكربوني، والتي غالبًا ما يتم تصنيعها من درجات مثل C45 أو ما يعادلها، هي الاختيار الأساسي للتطبيقات غير المسببة للتآكل حيث يوفر السائل الذي يتم ضخه تشحيمًا مناسبًا. إنها توفر إمكانية تصنيع جيدة وفعالية من حيث التكلفة ولكنها تتمتع بمقاومة محدودة للتآكل. توفر الدوارات المصنوعة من سبائك الفولاذ، والتي تتضمن إضافات الكروم أو الموليبدينوم أو النيكل، قوة ميكانيكية محسنة وصلابة وبعض المقاومة للتآكل، مما يجعلها مناسبة للواجبات الصناعية الأكثر تطلبًا بما في ذلك مراحل الضغط العالي وتطبيقات الملاط الكاشطة.
دوارات مطلية بالكروم الصلب
يعد الطلاء بالكروم الصلب المطبق على ركيزة فولاذية واحدًا من أكثر المعالجات السطحية استخدامًا على نطاق واسع لدوارات المضخة الحلزونية التقدمية. توفر طبقة الكروم - التي يتراوح سمكها عادة من 0.05 إلى 0.1 مم - سطحًا شديد الصلابة (900-1000 جهد عالي) يقاوم التآكل الناتج عن المواد الصلبة العالقة في السائل الذي يتم ضخه، ويقلل من معامل الاحتكاك عند السطح البيني للجزء الدوار والجزء الثابت، ويوفر مقاومة معتدلة للتآكل في الوسائط العدوانية إلى حد ما. تعتبر الدوارات المطلية بالكروم الصلب هي الاختيار القياسي في معالجة مياه الصرف الصحي، وعجائن معالجة الأغذية، والتطبيقات الصناعية العامة حيث تكون هناك حاجة إلى مقاومة معتدلة للتآكل دون تكلفة مادية زائدة.
الدوارات الفولاذ المقاوم للصدأ
يتم تخصيص الدوارات المصنوعة من الفولاذ المقاوم للصدأ - والتي يتم تصنيعها بشكل شائع من 316L أو الدرجات المزدوجة - للتطبيقات التي تكون فيها مقاومة التآكل متطلبًا أساسيًا. وتشمل هذه العمليات مضخات المعالجة الكيميائية التي تتعامل مع الأحماض أو القلويات أو المحاليل المحتوية على الكلوريد، ومعالجة الأغذية والمشروبات حيث تحظر معايير النظافة استخدام طلاء الكروم، وتصنيع الأدوية حيث يكون تتبع المواد والامتثال لمعايير إدارة الغذاء والدواء (FDA) أو EHEDG إلزاميًا. توفر درجات الفولاذ المقاوم للصدأ المزدوجة قوة أعلى ومقاومة أفضل للتآكل مقارنة بالدرجات الأوستنيتي القياسية، مما يجعلها مفضلة في البيئات البحرية أو الكيميائية العدوانية.
كربيد التنغستن والدوارات المغلفة بالرذاذ الحراري
بالنسبة للتطبيقات شديدة الكشط - مثل ضخ مواد الطين الخزفية، أو طين الحفر، أو مخلفات المناجم، أو المياه المنتجة المحملة بالرمال في عمليات النفط والغاز - توفر طبقات كربيد التنجستن المطبقة بواسطة الرش الحراري عالي السرعة للوقود الأكسجيني (HVOF) مقاومة تآكل استثنائية تتجاوز بكثير تلك التي يمكن تحقيقها باستخدام الكروم الصلب. يمكن للدوارات المطلية بكربيد التنغستن تمديد فترات الخدمة بمعامل خمسة أو أكثر مقارنة بالدوارات القياسية المطلية بالكروم في حالة الكشط الشديد، مما يقلل بشكل كبير من تكاليف الصيانة ووقت التوقف عن العمل على الرغم من ارتفاع سعرها الأولي.
آليات تآكل الدوار الشائعة وأنماط الفشل
يعد فهم كيفية وسبب تآكل أو فشل دوارات المضخة اللولبية أمرًا ضروريًا لتصميم برامج صيانة فعالة وتحديد المكونات البديلة الصحيحة. تختلف أوضاع الفشل السائدة باختلاف نوع التطبيق، ولكن يتم مواجهة العديد منها باستمرار عبر الصناعات.
| وضع الفشل | السبب الأساسي | أعراض يمكن ملاحظتها | الإجراء الموصى به |
| ارتداء جلخ | الجسيمات الصلبة في السائل الذي يتم ضخه | انخفاض التدفق، وزيادة الانزلاق | الترقية إلى الدوار المطلي بـ HVOF |
| تأليب التآكل | الوسائط الكيميائية العدوانية | تأليب السطح، وفقدان الطلاء | قم بالتبديل إلى الصف المقاوم للصدأ أو المزدوج |
| تكسير التعب | إجهاد الانحناء الدوري، الزائد | شقوق مرئية، وكسر في العمود | التحقق من ضغط التشغيل والمحاذاة |
| أضرار التشغيل الجاف | يعمل بدون تزييت السوائل | التهديف وتدمير الجزء الثابت | قم بتركيب مستشعر الحماية من الجفاف |
| تصفيح الكروم | ضعف التصاق الطلاء، والأثر | متقشر، سطح خشن الملمس | استبدل الدوار، وراجع مواصفات الطلاء |
يعد التآكل الكاشط هو أكثر أوضاع فشل الدوار شيوعًا في التطبيقات التي تتضمن الملاط أو الحمأة أو السوائل المحملة بالجسيمات. مع تآكل سطح العضو الدوار، يقل التداخل بين العضو الدوار والجزء الثابت، مما يسمح لكميات متزايدة من السوائل بالانزلاق للخلف من جانب التفريغ عالي الضغط إلى مدخل الضغط المنخفض. يظهر هذا الانزلاق على شكل انخفاض تدريجي في معدل التدفق وكفاءة المضخة، والذي يتطور حتى تصبح المضخة غير قادرة على تلبية متطلبات العملية ويصبح الاستبدال أمرًا لا مفر منه.
تناسب الدوار والجزء الثابت: فهم التداخل وآثاره
يعتمد أداء المضخة الحلزونية التقدمية بشكل حاسم على التداخل الملائم بين العضو الدوار والجزء الثابت المرن - وهو التداخل الطفيف في الأبعاد الذي يضمن اتصال الختم الضروري لتشكيل التجويف وتوليد الضغط. يتم تصميم هذا التداخل في زوج الجزء الثابت والدوار في مرحلة التصميم ويتم التعبير عنه بالفرق بين أبعاد التجويف الداخلي للجزء الثابت وأبعاد المظهر الجانبي الخارجي للعضو الدوار.
يؤدي التداخل القليل جدًا إلى عدم كفاية الختم، والانزلاق الداخلي العالي، وضعف الكفاءة - خاصة في درجات الحرارة المرتفعة حيث يلين المطاط الصناعي للجزء الثابت ويتوسع. يؤدي الكثير من التداخل إلى خلق ضغط تلامس واحتكاك مفرط في السطح البيني للجزء الثابت والدوار، مما يؤدي إلى تآكل سريع للجزء الثابت، وزيادة متطلبات عزم دوران المحرك، وارتفاع درجة الحرارة، والفشل المبكر لكلا المكونين. يعتمد مستوى التداخل الصحيح على مركب المطاط الصناعي للجزء الثابت، وخصائص تشحيم السائل الذي يتم ضخه، ودرجة حرارة التشغيل، وفرق الضغط المطلوب.
عند استبدال العضو الدوار المتآكل، من الضروري تقييم حالة العضو الثابت في نفس الوقت. لن يكون للدوار الجديد المثبت على الجزء الثابت المهترئ تداخل كافٍ في المناطق البالية وسيقدم أداءً ضعيفًا على الرغم من تكلفة المكون الجديد. في معظم سيناريوهات الصيانة، يعد استبدال العضو الدوار والعضو الثابت كزوج متطابق هو الأسلوب الأكثر فعالية من حيث التكلفة لاستعادة الأداء الكامل للمضخة.
اختيار الدوار المناسب لتطبيقك
تحديد الصحيح الدوار مضخة المسمار يتطلب تقييمًا منهجيًا لمتطلبات التطبيق عبر العديد من المعلمات الرئيسية. قد يؤدي استخدام دوار عام أو غير متطابق إلى فشل مبكر، أو ضعف أداء المضخة، أو تكاليف الصيانة التي يمكن تجنبها.
- كشط السوائل: تقييم تركيز وصلابة وحجم الجسيمات من المواد الصلبة في الوسط الذي يتم ضخه. بالنسبة للسوائل ذات المحتوى العالي من الرمل أو الحصى، حدد الدوارات المطلية بكربيد التنجستن HVOF. بالنسبة للتطبيقات الكاشطة المتوسطة، يوفر الطلاء الصلب بالكروم حلاً فعالاً من حيث التكلفة.
- التوافق الكيميائي: تحديد التركيب الكيميائي للسائل الذي يتم ضخه، بما في ذلك الرقم الهيدروجيني، والعوامل المؤكسدة، ومحتوى الكلوريد، ومكونات المذيبات. حدد مادة الدوار والمعالجة السطحية التي تم التأكد من توافقها مع كيمياء السوائل المحددة من خلال بيانات المقاومة المنشورة أو الخبرة الميدانية.
- ضغط التشغيل وعدد المراحل: تأكد من ضغط التفريغ المطلوب وحدد العدد المناسب من مراحل الدوار لتحقيق ذلك ضمن الحدود الميكانيكية للمضخة. يؤدي الإفراط في التدريج إلى زيادة لحظات انحناء الدوار ومتطلبات عزم دوران المحرك دون داع.
- نطاق درجة الحرارة: تعمل درجات حرارة السوائل المرتفعة على تقليل صلابة المطاط الصناعي في الجزء الثابت، مما يزيد بشكل فعال من تداخل الجزء الثابت والدوار وعزم دوران المحرك. بالنسبة لتطبيقات درجات الحرارة المرتفعة، قد يلزم تحديد هندسة الجزء الدوار مع تقليل التداخل للتعويض.
- المتطلبات الصحية: بالنسبة لتطبيقات الأطعمة والمشروبات والأدوية، حدد الدوارات المصنوعة من الفولاذ المقاوم للصدأ المصقولة كهربائيًا مع خشونة السطح Ra ≥ 0.8 ميكرومتر وتأكد من الامتثال لمعايير التصميم الصحي المعمول بها مثل EHEDG أو 3-A Sanitary Standards.
- مصادر تصنيع المعدات الأصلية مقابل مصادر ما بعد البيع: يتم تصنيع الدوارات الخاصة بالشركة المصنعة للمعدات الأصلية (OEM) وفقًا لتفاوتات الأبعاد الدقيقة لتصميم المضخة الأصلي وهي الخيار الأكثر أمانًا للحفاظ على ضمانات الأداء. يمكن أن توفر دوارات ما بعد البيع عالية الجودة وفورات في تكلفة قطع الغيار ولكن يجب التحقق من أنها تلبي نفس مواصفات الأبعاد والمواد مثل مكون OEM قبل التثبيت.
ممارسات الصيانة لإطالة عمر خدمة الدوار
الصيانة الاستباقية هي الإستراتيجية الأكثر موثوقية وفعالية من حيث التكلفة لزيادة عمر خدمة الدوار للمضخة اللولبية وتقليل وقت التوقف عن العمل غير المخطط له. العديد من الممارسات المحددة لها تأثير مثبت على طول عمر الدوار عبر جميع أنواع التطبيقات.
- تثبيت الحماية من التشغيل الجاف: يمكن أن يتسبب التشغيل الجاف - حتى لبضع ثوانٍ - في حدوث أضرار جسيمة وغير قابلة للإصلاح لكل من سطح العضو الدوار والمطاط الصناعي بسبب غياب التشحيم بالسوائل في واجهة التلامس. يجب دمج أجهزة استشعار التدفق أو مفاتيح الضغط أو مفاتيح المستوى في نظام التحكم في المضخة لإغلاق المضخة تلقائيًا قبل جفاف المدخل.
- مراقبة معدل التدفق واتجاهات الكفاءة: يوفر تتبع معدل تدفق المضخة مقابل السرعة مع مرور الوقت إنذارًا مبكرًا بزيادة انزلاق العضو الدوار بسبب التآكل. ويشير الانخفاض التدريجي في الكفاءة الحجمية إلى أن العضو الدوار والعضو الثابت يقتربان من نهاية العمر الافتراضي ويسمحان بالاستبدال المخطط له قبل حدوث فشل كارثي.
- فحص سطح الدوار في كل فترة صيانة: أثناء الصيانة المجدولة، يجب إزالة الدوار وفحص سطحه بالكامل بحثًا عن التآكل والتآكل وتصفيح الطلاء والشقوق وتغييرات الأبعاد باستخدام أدوات قياس معايرة. يجب استبدال أي دوار يُظهر تآكلًا موضعيًا يتجاوز تحمل الشركة المصنعة بدلاً من إعادته إلى الخدمة.
- التحكم في سرعة التشغيل ضمن الحدود الموصى بها: يؤدي تجاوز الحد الأقصى الموصى به من قبل الشركة المصنعة لسرعة الدوار إلى زيادة التسخين الاحتكاكي في واجهة الجزء الثابت والدوار، وتسريع تدهور المطاط الصناعي في الجزء الثابت، وزيادة خطر فشل إجهاد العضو الدوار. يجب ضبط محركات التردد المتغير بمحددات سرعة مناسبة ومعدلات انحدار البداية الناعمة لحماية الدوار أثناء بدء التشغيل.
- اغسل المضخة قبل إيقاف تشغيلها عند التعامل مع سوائل الضبط أو التبلور: عند ضخ السوائل التي يمكن أن تتصلب أو تتجمد أو تتبلور أثناء الوقوف - مثل ملاط الأسمنت أو محاليل الجير أو بعض المنتجات الغذائية - فإن غسل المضخة بالماء النظيف قبل إيقاف التشغيل يمنع الدوار من الانغلاق في الجزء الثابت بواسطة منتج متصلب، مما قد يتسبب في تلف العمود أو تمزق الجزء الثابت عند بدء التشغيل التالي.
إن الجزء الدوار للمضخة اللولبية هو أكثر بكثير من مجرد عمود دوار بسيط - فهو مكون مصمم بدقة حيث تحدد هندسته ومادته وحالة سطحه وملاءمته مع الجزء الثابت بشكل جماعي ما إذا كانت المضخة توفر الأداء الذي يتطلبه تطبيقها. يعد الاستثمار في مواصفات الدوار الصحيحة منذ البداية، جنبًا إلى جنب مع المراقبة المنضبطة للحالة والصيانة الاستباقية، هو المسار الأكثر موثوقية لخفض التكلفة الإجمالية للملكية وموثوقية نظام الضخ المتسق طوال فترة الخدمة الكاملة للمعدات.





 +86-18052670932
 +86-0523-84326888

 رقم 35 ، طريق شينقياو الأوسط ، مدينة شينقياو ، مدينة جينغجيانغ ، مقاطعة جيانغسو ، الصين
